Mejorar la eficiencia de producción no consiste únicamente en hacer que las máquinas produzcan más rápido. En una planta industrial, las pérdidas de productividad suelen estar distribuidas entre decenas de pequeñas desviaciones: microparadas, tiempos de ciclo superiores al estándar, esperas, averías, cambios de referencia demasiado largos, scrap, retrabajos o cuellos de botella.
El problema es que muchas de estas pérdidas permanecen ocultas.
Una planta puede disponer de PLC, sensores, sistemas de control, ERP, hojas de producción e históricos y, aun así, descubrir al finalizar el turno que produjo menos de lo previsto.
La oportunidad está en utilizar los datos de producción en tiempo real para reducir el tiempo que transcurre entre que aparece una desviación y la organización la detecta, comprende su causa y actúa.
La lógica es sencilla:
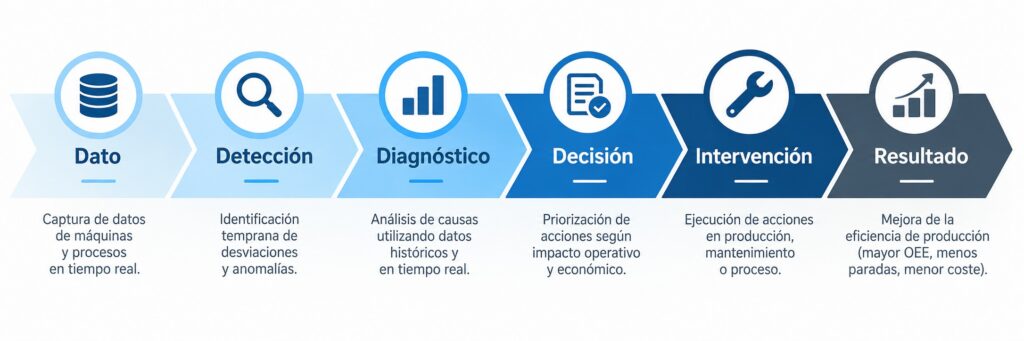
El verdadero valor de los datos industriales no está, por tanto, en visualizarlos. Está en convertirlos en mejores decisiones operativas.
¿Qué es la eficiencia de producción en plantas industriales?
La eficiencia de producción mide la capacidad de una empresa para obtener la producción esperada utilizando adecuadamente sus recursos.
Una forma sencilla de expresarla es:
Eficiencia de producción = Producción real (piezas buenas producidas ) / Producción estándar (meta de piezas buenas del mismo periodo) × 100
Si una línea debería producir 1.000 piezas durante un turno y produce 850, su eficiencia respecto al estándar sería del 85 %.
Sin embargo, conocer este porcentaje no explica por qué se perdió el 15 % restante.
¿La máquina estuvo parada? ¿Funcionó más lentamente? ¿Hubo microparadas? ¿Faltó material? ¿Aumentó el tiempo de ciclo? ¿Hubo problemas de calidad? ¿Se produjo un cuello de botella?
Ahí es donde los datos en tiempo real cambian la conversación.
La conectividad de las máquinas permite obtener información como conteos de piezas, tiempos de ciclo, paros y OEE directamente desde producción, reduciendo la dependencia de registros manuales y datos retrasados.
El problema no es saber qué ocurrió ayer
Imagine una máquina cuyo tiempo de ciclo estándar es de 60 segundos.
Durante el turno comienza a trabajar progresivamente a 64, 67 y posteriormente 70 segundos. La máquina continúa produciendo y no existe una parada suficientemente importante como para generar una alarma evidente.
Al finalizar el turno, Producción descubre que fabricó menos piezas de las previstas.
El análisis tradicional explica qué ocurrió.
Los datos en tiempo real deberían permitir responder otra pregunta:
¿Podríamos haber detectado la desviación cuando comenzó y actuar antes de perder varias horas de capacidad?
Esta diferencia es fundamental.
El objetivo debería ser evolucionar desde:
“¿Qué ocurrió durante el turno?”
hacia:
“¿Qué está ocurriendo ahora, por qué está ocurriendo y qué deberíamos hacer?”
1. Conseguir visibilidad sobre lo que realmente sucede en producción
El primer paso para mejorar la eficiencia de producción es disponer de información fiable sobre el comportamiento real de máquinas y procesos.
En muchas plantas, los datos continúan repartidos entre PLC, SCADA, MES, ERP, sistemas de mantenimiento, Excel y registros realizados por operarios.
Esto genera zonas ciegas.
Los datos de producción en tiempo real permiten monitorizar variables como:
- estado de máquina;
- piezas producidas;
- tiempo de ciclo;
- microparadas y paradas;
- velocidad de producción;
- scrap;
- disponibilidad;
- rendimiento;
- OEE;
- temperatura, presión, vibración, corriente o torque cuando son relevantes para el proceso.
Pero capturar datos no es suficiente. También necesitan contexto.
Saber que una máquina tarda 72 segundos en fabricar una pieza aporta poco si desconocemos qué referencia está produciendo, cuál es su ciclo estándar, qué orden está ejecutando o cuáles eran las condiciones normales de operación.
Dato sin contexto no significa necesariamente información útil.
2. Detectar las pérdidas cuando están ocurriendo
Una de las principales ventajas de trabajar con datos en tiempo real es poder reducir el tiempo de detección.
Pensemos en una desviación aparentemente pequeña.
Si una operación debería tardar 60 segundos y comienza a necesitar 66 segundos, existe una pérdida del 10 % de capacidad en esa operación mientras permanezca esa condición.
El problema puede ser desgaste de herramienta, parámetros incorrectos, alimentación de material, comportamiento del operario, deterioro de algún componente o una condición diferente del proceso.
Si la desviación se descubre al día siguiente, solo podemos analizarla.
Si se detecta inmediatamente, todavía podemos actuar sobre ella.
Por eso conviene monitorizar especialmente:
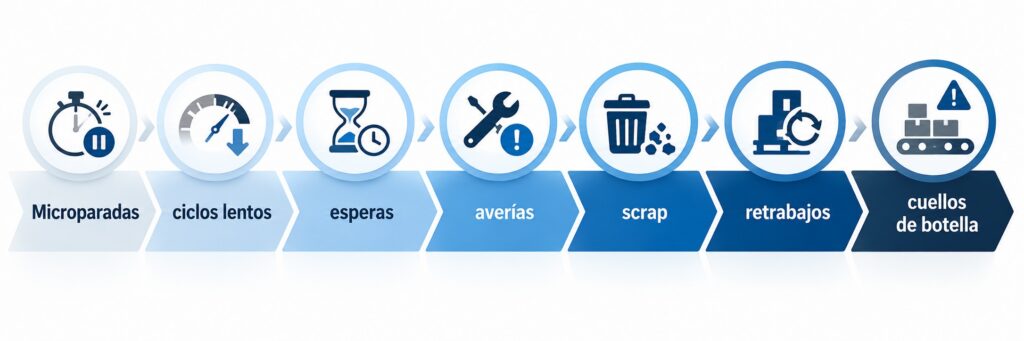
El objetivo no es generar más alarmas, sino identificar rápidamente aquellas desviaciones que realmente están destruyendo capacidad o aumentando el coste de producción.
3. Pasar de detectar el problema a entender su causa
Saber que el OEE está cayendo tampoco es suficiente.
Producción necesita saber por qué.
Supongamos que una línea está produciendo un 12 % por debajo del objetivo. La causa podría encontrarse en disponibilidad, rendimiento, calidad, mantenimiento, materiales o incluso en otra máquina de la que se depende
Los datos permiten relacionar variables que tradicionalmente se analizaban por separado.
Por ejemplo:
Aumento del tiempo de ciclo + incremento de temperatura + mayor consumo de corriente + determinada referencia de fabricación.
Cuando existe suficiente información histórica, estas relaciones permiten buscar patrones que expliquen por qué determinadas condiciones terminan generando pérdidas.
Aquí comienza a cobrar especial relevancia el análisis avanzado de datos y el Machine Learning industrial.
4. Anticiparse: de reaccionar a predecir
El siguiente nivel consiste en dejar de utilizar los datos únicamente para detectar lo que está ocurriendo y empezar a identificar comportamientos anómalos antes de que generen una pérdida importante.
Un modelo puede analizar simultáneamente variables como vibración, temperatura, presión, corriente, torque, ciclos o velocidad y aprender cuál es el comportamiento habitual de un activo o proceso.
Cuando aparece una combinación anormal, puede identificarse una desviación incluso aunque ninguna variable haya superado individualmente un límite de alarma tradicional.
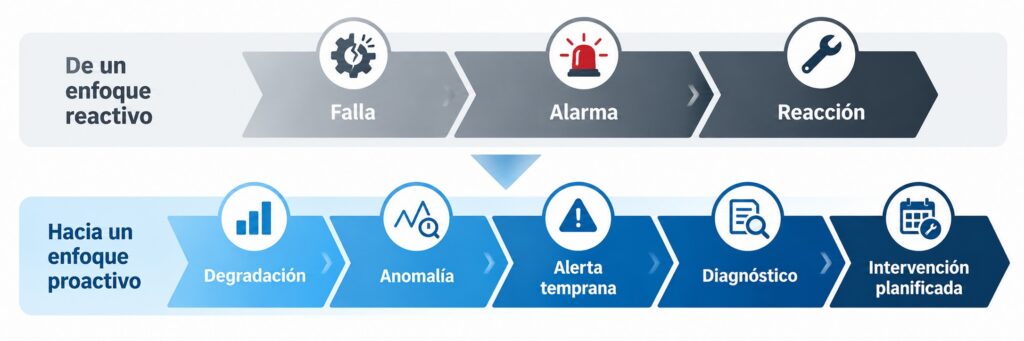
Sin embargo, aunque evolucionemos hacia el Machine Learning como muestra la figura anterior no todas las máquinas justifican el mismo nivel de sensorización o análisis.
Antes de invertir en más sensores o modelos predictivos, conviene determinar dónde coinciden alta criticidad, impacto económico relevante y baja capacidad actual para anticipar una falla.
Una forma de hacerlo es utilizar una Matriz de Criticidad vs. Cobertura de Monitoreo que permita priorizar los activos donde una mayor visibilidad puede generar más valor. CARSAN utiliza precisamente variables como criticidad, frecuencia de fallas, MTBF, MTTR, redundancia, consecuencias del paro y cobertura actual de monitoreo para establecer esta priorización.
5. Convertir los datos en decisiones operativas
Este es probablemente el punto más importante.
Una empresa puede disponer de cientos de sensores, dashboards e indicadores y continuar teniendo los mismos problemas de productividad.
Porque tener datos no significa actuar mejor.
El dato solo genera valor cuando está conectado con una decisión y una acción concreta. Por ejemplo, si los datos en tiempo real muestran que el tiempo de ciclo de una máquina está aumentando progresivamente, el sistema debe permitir detectar la desviación, identificar qué máquina y referencia están afectadas y analizar qué está provocando la pérdida de rendimiento.
Producción puede entonces intervenir sobre la causa —parámetros, herramienta, material, operación o equipo— y comprobar posteriormente si el tiempo de ciclo vuelve al nivel esperado. De esta forma, el dato deja de servir únicamente para explicar lo ocurrido y permite recuperar capacidad productiva mientras la desviación todavía está ocurriendo.
Lo mismo sucede en mantenimiento. Si el análisis combinado de variables como vibración, corriente, temperatura o presión identifica un patrón diferente al comportamiento habitual del equipo, esa información puede utilizarse para detectar una posible degradación antes de que aparezca la falla. Mantenimiento puede evaluar el riesgo, realizar un diagnóstico y decidir si conviene programar una intervención en una ventana planificada.
El objetivo es evolucionar desde reaccionar cuando el equipo ya se ha detenido hacia actuar cuando los datos indican que está comenzando a degradarse, reduciendo paradas no planificadas, pérdidas de producción y costes de mantenimiento.
La cuestión que debería plantearse Producción no es “¿cuántos datos tenemos?”, sino:
¿Qué decisiones podemos tomar hoy que antes no podíamos tomar?
6. Priorizar las pérdidas por impacto económico
No todas las desviaciones tienen el mismo valor.
Una microparada recurrente en un cuello de botella puede tener mayor impacto económico que una avería de mayor duración en un equipo con capacidad redundante.
Por eso resulta útil traducir las pérdidas operativas a negocio:
Pérdida de producción × margen por unidad
Horas de parada × coste por hora de indisponibilidad
Scrap × coste por pieza
Tiempo de ciclo adicional × volumen producido
Esta conexión permite priorizar dónde actuar.
En lugar de tener veinte alarmas con la misma importancia, Producción puede concentrarse en aquellas situaciones que están provocando mayor pérdida de capacidad, coste o riesgo de incumplimiento.
¿Qué indicadores deberían monitorizarse?
No existe un único KPI capaz de explicar la eficiencia de una planta.
El análisis debería combinar al menos OEE, disponibilidad, rendimiento, calidad, tiempo de ciclo real frente al estándar, microparadas, tiempo de cambio, scrap, MTBF, MTTR, producción real frente al plan y utilización de capacidad.
Además, conviene evitar optimizar exclusivamente velocidad o volumen. Aumentar producción sacrificando calidad o mantenimiento puede terminar incrementando scrap, paradas y costes.
El objetivo no es maximizar un indicador aislado, sino mejorar el rendimiento global del sistema.
De los datos en tiempo real al Machine Learning industrial
El recorrido hacia una producción más eficiente puede resumirse así:
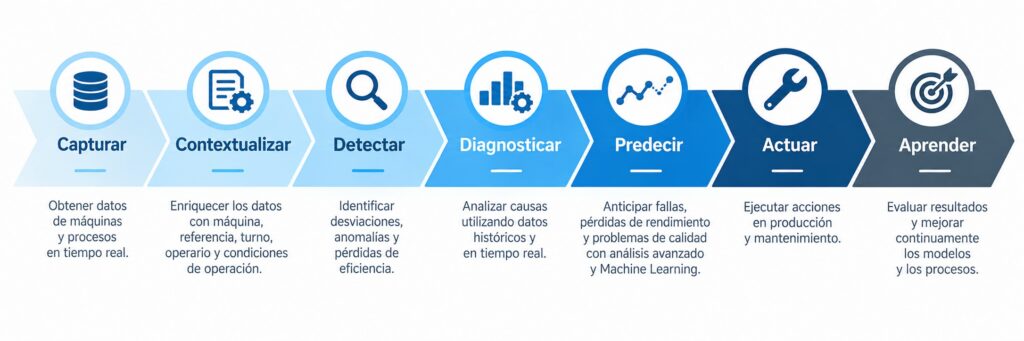
Los datos en tiempo real constituyen la base. El Machine Learning puede convertirse posteriormente en una capa adicional para detectar relaciones, anomalías y patrones difíciles de identificar mediante reglas tradicionales.
Pero la tecnología debe comenzar por un problema industrial concreto.
No se trata de aplicar Machine Learning porque sea posible, sino de identificar dónde existe una pérdida relevante y comprobar si los datos disponibles permiten resolverla.
CARSAN Technology integra automatización industrial, sistemas de control, software, Business Intelligence y Data Science para ayudar a las empresas industriales a optimizar procesos y mejorar su toma de decisiones.
El dato solo genera valor cuando cambia una decisión
Mejorar la eficiencia de producción utilizando datos en tiempo real no significa llenar la planta de sensores ni crear más dashboards.
Significa reducir sistemáticamente el tiempo entre: Problema → Detección → Diagnóstico → Decisión → Intervención
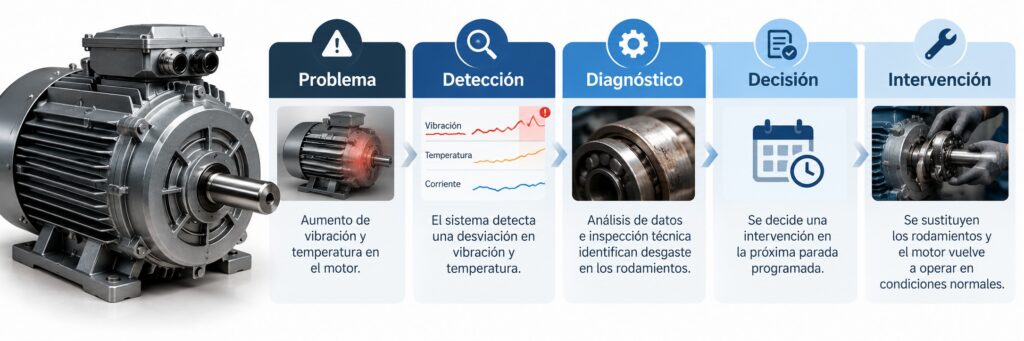
Cuanto antes se identifica una desviación relevante y su causa, mayor es la posibilidad de recuperar capacidad antes de que termine convirtiéndose en horas perdidas, scrap, retrasos o mayores costes.
La pregunta final, por tanto, no debería ser:
“¿Tenemos suficientes datos?”
Sino:
“¿Estamos utilizando nuestros datos para detectar y actuar sobre las pérdidas de producción antes de que tengan un impacto significativo?”
¿Quiere identificar dónde los datos pueden generar mayor impacto en su planta?
En CARSAN Technology ayudamos a empresas industriales a convertir datos de máquinas y procesos en información accionable mediante automatización, análisis de datos y Machine Learning industrial.
Antes de invertir en nuevos sensores, plataformas o modelos predictivos, el primer paso es identificar qué activos y procesos concentran las mayores pérdidas, qué información está disponible actualmente y dónde existe una oportunidad real de anticipar problemas y mejorar la eficiencia.
Evalúe la criticidad y cobertura de monitoreo de sus equipos con CARSAN Technology y determine dónde tiene mayor sentido comenzar.
 ¿Está su planta industrial preparada para Machine Learning (Aprendizaje Automático) ? 7 preguntas para saberlo
Deja un comentario