Cuando una máquina crítica se detiene inesperadamente, el costo del problema no termina en la reparación.
Mientras Mantenimiento diagnostica la falla, Producción deja de fabricar, otros procesos pueden quedar esperando, aparecen compras urgentes, horas extra, reprogramaciones e incluso riesgos para las entregas al cliente.
Por eso, calcular un paro únicamente con el costo de la refacción y las horas de mantenimiento puede llevar a una conclusión equivocada.
El costo real de un paro de maquinaria no programado puede ser mucho mayor que el costo de reparar la máquina, porque también puede incluir producción perdida, personal afectado, scrap, horas extra, compras urgentes, reprogramaciones y retrasos en las entregas.
Para una planta metalmecánica o un proveedor como el sector automotriz, conocer este costo es fundamental para responder tres preguntas:
- ¿Qué máquinas representan realmente el mayor riesgo para la producción?
- ¿Cuánto cuesta cada hora que permanecen detenidas?
- ¿Estamos utilizando los datos disponibles para anticipar una posible falla o solamente para explicar qué ocurrió después del paro?
- ¿Qué equipos generan el mayor impacto económico cuando dejan de producir?
- ¿Qué es un paro de maquinaria no programado?
Un paro de maquinaria no programado ocurre cuando una máquina o proceso productivo deja de estar disponible inesperadamente debido a una falla, anomalía u otra condición que obliga a interrumpir la producción.
No todos los paros son negativos.
Una planta necesita setups, limpieza, inspecciones y mantenimiento programado. Son actividades conocidas que pueden incorporarse al plan de producción.
El problema es el paro que nadie esperaba.
Una prensa se detiene. Un rodamiento falla. Una temperatura comienza a elevarse. Un motor aumenta su consumo. Una herramienta se degrada.
La organización pasa inmediatamente de producir a reaccionar.
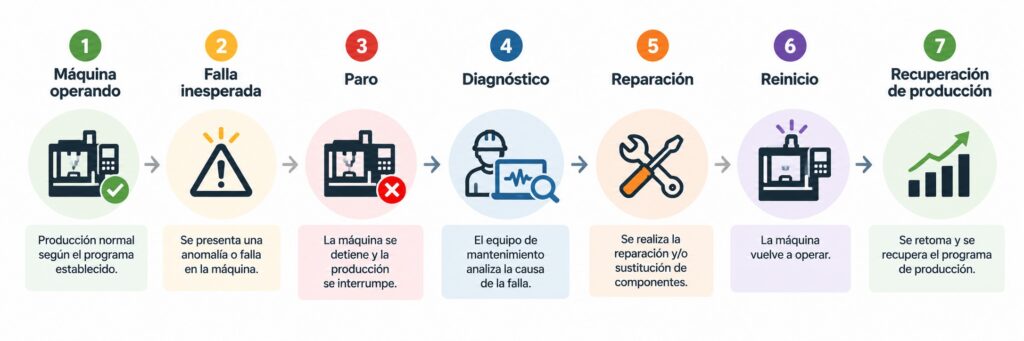
Cuanto más crítica sea esa máquina, mayor puede ser el efecto sobre el resto de la planta.
¿Cuál es el verdadero costo de un paro de maquinaria?
El costo de un paro de maquinaria es la suma del impacto económico directo e indirecto generado desde que el equipo deja de producir hasta que la operación recupera su condición normal.
Una forma práctica de expresarlo es:
Costo total del paro = Producción perdida + Mano de obra afectada + Mantenimiento correctivo + Refacciones y urgencias + Costos de recuperación + Scrap/No calidad + Costos derivados del incumplimiento
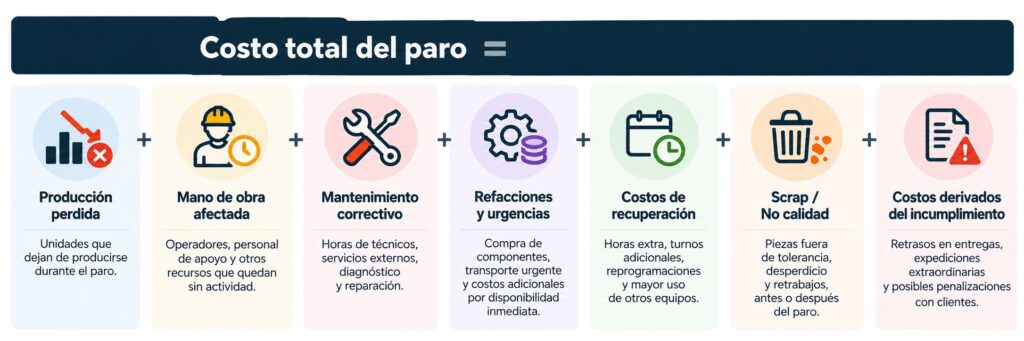
El peso de cada componente será diferente para cada empresa, proceso y máquina.
Por eso, utilizar un costo promedio de paro para toda la planta puede ocultar dónde está realmente el riesgo.
1. Producción perdida
Es el primer impacto que debería cuantificarse.
Supongamos que una prensa debería producir 400 piezas por hora y permanece detenida durante cinco horas.
Son 2,000 piezas que no se produjeron durante el periodo previsto.
Pero todavía faltan preguntas:
- ¿Existe otra máquina capaz de absorber esa producción?
- ¿La prensa es un cuello de botella?
- ¿La producción perdida puede recuperarse posteriormente?
- ¿Será necesario abrir un turno extraordinario?
- ¿Se detienen procesos posteriores por falta de piezas?
El impacto económico de cinco horas de paro puede ser completamente diferente en dos máquinas distintas.
2. Mano de obra afectada
Una máquina detenida no necesariamente afecta únicamente a su operador.
Puede dejar esperando a personal de procesos posteriores y requerir la participación de técnicos de mantenimiento, supervisores, calidad, ingeniería o proveedores externos.
La pregunta debería ser: ¿Cuántas personas y procesos quedan afectados cuando esta máquina deja de producir?
3. Mantenimiento correctivo
Aquí aparecen muchos de los costos visibles:
- horas de los técnicos;
- diagnóstico;
- reparación;
- servicios externos;
- refacciones;
- herramientas especiales.
Pero existe además un costo menos evidente: el mantenimiento que dejamos de realizar en otros equipos porque el personal está atendiendo la emergencia.
El bomberazo desplaza recursos y prioridades.
4. Refacciones y compras de emergencia
Comprar bajo presión rara vez es la situación ideal.
Puede ser necesario pagar transporte urgente, recurrir a un proveedor alternativo o adquirir una refacción con poca capacidad para negociar precio y plazo.
Y existe el problema contrario.
Cuando una planta intenta evitar fallas exclusivamente mediante mantenimiento preventivo por calendario, puede terminar sustituyendo componentes que todavía disponían de vida útil.
5. Recuperación del programa de producción
La máquina vuelve a funcionar.
¿Terminó el costo del paro?
No necesariamente.
Ahora puede ser necesario recuperar las unidades que dejaron de fabricarse mediante horas extra, turnos adicionales, reprogramación de otras órdenes o utilización extraordinaria de otros equipos.
Recuperar la máquina y recuperar la producción son dos cosas diferentes.
6. Scrap y costo de no calidad
Una máquina no siempre pasa directamente de funcionar correctamente a detenerse.
Puede existir un periodo de degradación durante el cual determinadas variables empiezan a desviarse.
Temperatura, vibración, corriente, presión, torque, velocidad o carga pueden cambiar progresivamente.
La máquina todavía produce, pero el proceso puede comenzar a generar variabilidad, retrabajos, piezas fuera de tolerancia o scrap.
En estos casos, el costo de la degradación comienza antes del paro.
7. Retrasos e incumplimientos de entrega
En proveedores como el sector automotriz, este punto puede ser especialmente relevante.
Cuando el activo detenido es un cuello de botella, el problema puede trasladarse al programa de producción y finalmente al cliente.
Reprogramaciones, expediciones extraordinarias y presión sobre los compromisos de entrega también forman parte del impacto potencial de una falla crítica.
¿Cómo calcular el costo por hora de un paro de maquinaria?
No existe un costo universal por hora de paro.
Una prensa y/o una máquina auxiliar pueden tener impactos radicalmente diferentes.
Por eso, el cálculo debe realizarse por activo o, al menos, por proceso crítico.
Una aproximación sencilla es:
Costo por hora de paro = Valor de producción perdida/h + Mano de obra afectada/h + Costos adicionales de mantenimiento/h + Otros costos derivados/h
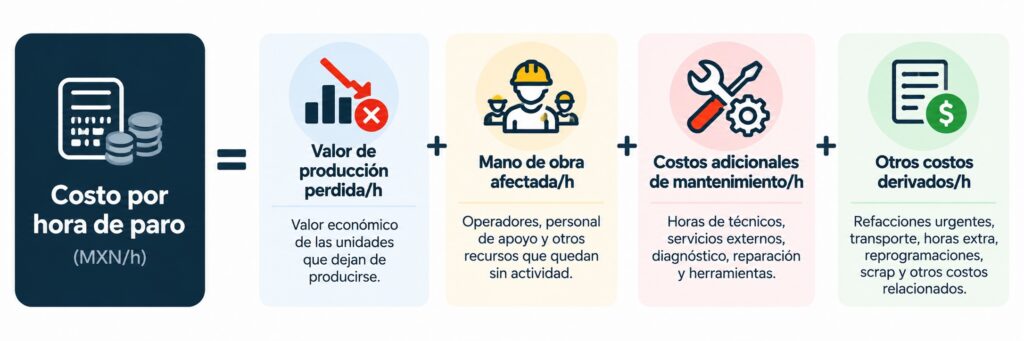
Y posteriormente:
Costo del evento = Costo por hora de paro × Horas de indisponibilidad + Costos extraordinarios de recuperación
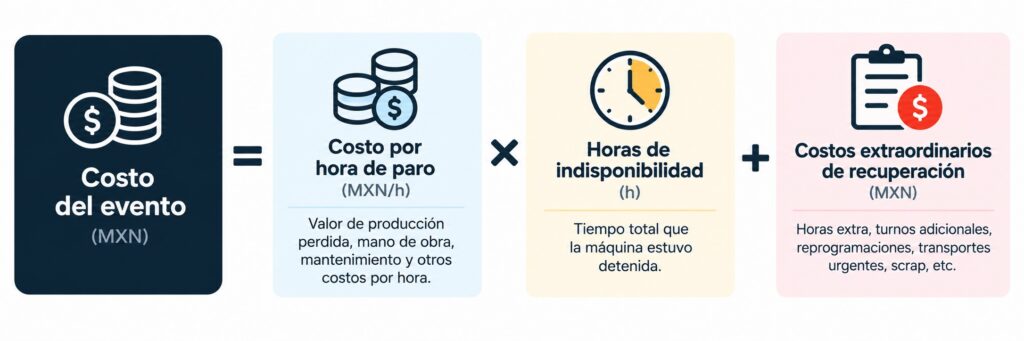
Por ejemplo, imagine una máquina crítica detenida durante cuatro horas.
No basta con registrar:
“Tuvimos cuatro horas de downtime.”
La información realmente útil para decidir sería:
“Estas cuatro horas provocaron X pesos de producción afectada, X pesos de mantenimiento y refacciones, X pesos de recuperación y X pesos de costos adicionales.”
Ahí el downtime deja de ser únicamente un indicador técnico y empieza a convertirse en información financiera para priorizar decisiones.
¿Qué KPIs ayudan a medir el impacto de los paros no programados?
Cuatro indicadores son especialmente útiles para responsables de Mantenimiento y Producción.
MTBF: Tiempo Medio Entre Fallas
El MTBF (Mean Time Between Failures) indica cuánto tiempo opera, en promedio, un equipo entre una falla y la siguiente.
Un aumento del MTBF generalmente indica una mejora de la confiabilidad del activo.
MTTR: Tiempo Medio de Reparación
El MTTR (Mean Time To Repair) mide cuánto tiempo tarda la organización en reparar y recuperar un equipo después de una falla.
Reducir el MTTR ayuda a disminuir la duración de los paros, aunque no necesariamente evita que las fallas ocurran.
Disponibilidad
La disponibilidad indica qué porcentaje del tiempo requerido una máquina está realmente disponible para producir.
Una máquina puede tener buen rendimiento cuando funciona y, sin embargo, perder capacidad debido a frecuentes periodos de indisponibilidad.
OEE
El OEE (Overall Equipment Effectiveness) combina disponibilidad, rendimiento y calidad.
Es un indicador fundamental para comprender el aprovechamiento productivo del equipo, pero por sí solo no explica necesariamente qué está provocando las pérdidas ni cuánto dinero representa cada una.
Por eso conviene relacionar los KPIs operativos con su impacto económico.
La máquina que falla más no siempre es la que más dinero cuesta
Este punto es crítico.
Imagine dos máquinas.
La Máquina A falla ocho veces al mes, pero normalmente se recupera en 15 minutos y existe capacidad alternativa.
La Máquina B falla solamente dos veces al año, pero cuando lo hace permanece ocho horas detenida y paraliza un proceso cuello de botella.
¿Cuál debería tener mayor prioridad?
No necesariamente la que acumula más fallas.
La criticidad debería analizar conjuntamente:
Frecuencia de fallas + Duración + MTBF + MTTR + Redundancia + Producción afectada + Calidad + Costo + Impacto sobre entregas.
Esto cambia la conversación.
La pregunta deja de ser:
“¿Qué máquinas fallan más?”
y pasa a ser: “¿Qué máquinas hacen más daño al negocio cuando fallan?”
¿Por qué tener PLC y sensores no significa poder anticipar una falla?
Muchas plantas metalmecánicas mexicanas ya disponen de una enorme cantidad de datos.
PLCs, sensores, SCADA y otros sistemas registran continuamente variables como temperatura, corriente, presión, velocidad, ciclos, alarmas y parámetros de proceso.
Pero tener datos no significa necesariamente utilizarlos para anticipar problemas.
En muchos casos la secuencia sigue siendo:
Falla → Alarma → Paro → Mantenimiento → Análisis del histórico.
Los datos ayudan a descubrir qué ocurrió.
La siguiente evolución consiste en utilizarlos para responder:
¿Podríamos haber detectado que el comportamiento de la máquina estaba cambiando antes de que se produjera el paro?
Ahí comienza a tener sentido hablar de monitoreo de condición, analítica avanzada y mantenimiento predictivo.
Mantenimiento reactivo, preventivo y predictivo: ¿cuál es la diferencia?
El mantenimiento reactivo interviene después de que aparece la falla.
El mantenimiento preventivo intenta reducir ese riesgo mediante intervenciones realizadas según calendario, horas de operación o ciclos.
El mantenimiento basado en condición incorpora información sobre el estado real del activo para decidir cuándo intervenir.
Y el mantenimiento predictivo utiliza datos y modelos analíticos para aumentar la capacidad de identificar degradaciones o posibles fallas antes de que provoquen una interrupción.
La evolución puede resumirse así:
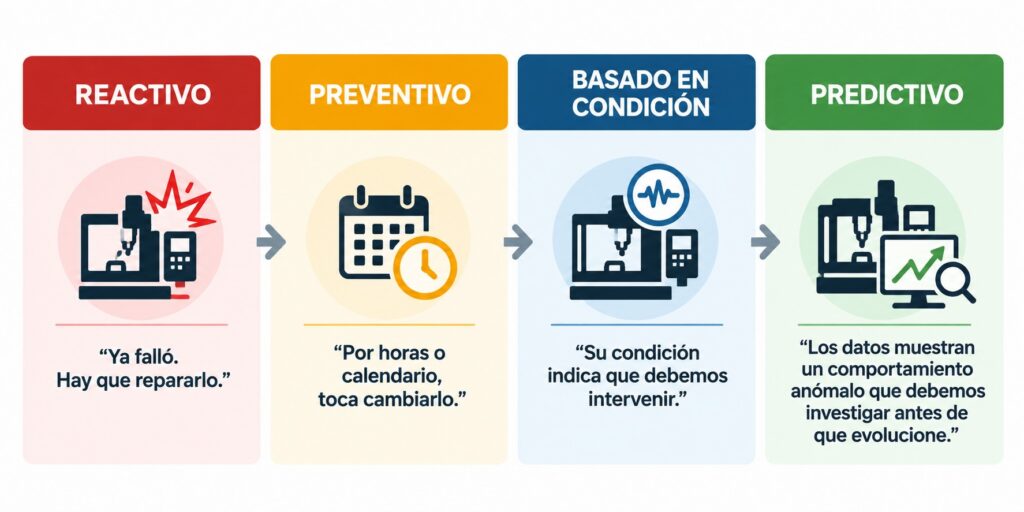
El objetivo no es utilizar más tecnología.
Es tomar mejores decisiones de mantenimiento antes de que la falla afecte a Producción.
¿Cómo puede el Machine Learning ayudar a reducir paros de maquinaria?
El Machine Learning industrial puede analizar múltiples variables procedentes de una máquina para identificar patrones, relaciones y desviaciones en su comportamiento.
Dependiendo del activo, los datos disponibles y el modelo utilizado, pueden analizarse variables como:
- vibración;
- temperatura;
- corriente y consumo eléctrico;
- presión;
- torque;
- velocidad;
- ciclos;
- carga;
- alarmas;
- variables del PLC.
En lugar de utilizar esos datos únicamente como registro histórico, los modelos analíticos pueden ayudar a identificar comportamientos anómalos que merecen ser investigados por Mantenimiento.
La lógica cambia:
Modelo reactivo:
Falla → Alarma → Paro → Diagnóstico → Reparación
Modelo predictivo:
Datos → Desviación → Detección → Investigación → Intervención
Esto no significa que cualquier falla pueda predecirse ni que cualquier máquina sea candidata a Machine Learning.
Y precisamente por eso la selección del activo es tan importante.
¿Todas las máquinas deberían utilizar mantenimiento predictivo?
No.
Una estrategia de mantenimiento predictivo debería comenzar por los equipos donde una falla tiene consecuencias relevantes y donde existen —o pueden obtenerse— datos adecuados para analizar su comportamiento.
Antes de invertir conviene responder:
- ¿Cuáles son nuestras máquinas realmente críticas?
- ¿Cuánto nos cuesta su indisponibilidad?
- ¿Qué fallas queremos anticipar?
- ¿Qué variables estamos monitoreando actualmente?
- ¿Qué información tenemos en sensores, PLC alarmas e históricos?
- ¿Esos datos permiten analizar la condición del activo?
De este análisis pueden aparecer tres situaciones muy diferentes.
Alta criticidad + baja cobertura de monitoreo
Existe una brecha importante.
Antes de hablar de Machine Learning puede ser necesario mejorar la adquisición de datos o la sensorización.
Alta criticidad + buena disponibilidad de datos
Puede ser un candidato interesante para evaluar mantenimiento predictivo y analítica avanzada.
Baja criticidad + bajo impacto económico
Aunque técnicamente pudiera monitorizarse, probablemente existan mejores lugares donde invertir primero.
Por eso: No se trata de instalar más sensores. Se trata de saber dónde hacen falta.
¿Cómo reducir los paros no programados en una planta metalmecánica?
Una estrategia basada en datos puede estructurarse en siete pasos:
1. MEDIR
Registrar correctamente cuándo, cuánto y por qué se detienen los equipos.
2. CUANTIFICAR
Traducir las horas de paro a impacto productivo y económico.
3. PRIORIZAR
Identificar las máquinas cuya indisponibilidad representa mayor riesgo.
4. EVALUAR EL MONITOREO
Determinar qué sensores, variables, PLC , alarmas e históricos están disponibles.
5. IDENTIFICAR BRECHAS
Detectar activos críticos donde existe poca capacidad para conocer su condición.
6. ANALIZAR
Evaluar dónde el monitoreo de condición, la analítica avanzada o el Machine Learning pueden aportar valor.
7. ACTUAR
Convertir la información en decisiones de mantenimiento antes de que el problema afecte a Producción.
En resumen: Medir → Cuantificar → Priorizar → Monitorear → Analizar → Anticipar → Actuar
La pregunta que toda planta debería hacerse
Antes de invertir en más sensores, plataformas o proyectos de Machine Learning, existe una pregunta mucho más sencilla: ¿Las máquinas que mayor riesgo representan para nuestra producción son también las que tenemos mejor monitoreadas para anticipar una falla?
Si la respuesta no está clara, probablemente exista una brecha que merece ser analizada.
En CARSAN Technology ayudamos a plantas metalmecánicas y empresas del sector automotriz en México a identificar qué equipos críticos concentran mayor riesgo de paro y cuáles presentan brechas de monitoreo que dificultan anticipar una posible falla.
Para ello, realizamos una revisión de 90 minutos a costo cero en la que cruzamos la criticidad de los principales equipos con la información actualmente disponible: sensores, variables, alarmas, PLC e históricos.
Al finalizar, desarrollamos una Matriz de Criticidad vs. Cobertura de Monitoreo que permite visualizar:
- qué máquinas concentran mayor criticidad;
- cuáles están insuficientemente monitoreadas;
- dónde existen las principales brechas de información;
- qué activos deberían priorizarse;
- y dónde puede tener sentido evaluar sensorización, monitoreo de condición o mantenimiento predictivo.
Porque el verdadero costo oculto de un paro de maquinaria no es únicamente lo que cuesta reparar la máquina.
Es todo lo que la empresa pierde desde el momento en que un activo crítico deja de producir hasta que la planta recupera completamente su operación.
¿Quiere identificar dónde está el mayor riesgo en su planta?
Solicite su Matriz de Criticidad vs. Cobertura de Monitoreo a costo cero y descubra qué máquinas críticas deberían ser su prioridad de actuación.
 Tecnología aplicada para una industria más inteligente

Deja un comentario